Indispensável para a produção de reciclados de qualidade, a tarefa de separação e classificação de resíduos dispõe de gama bem diversificada de equipamentos capazes de realizar tarefas muito específicas, com os quais não apenas separa com precisão, mas também maximiza o reaproveitamento dos materiais.
E, com doses crescentes de digitalização, automação e IA (inteligência artificial), galga patamares ainda mais elevados de qualidade e produtividade.
A digitalização e a automação, especificamente, constituem foco da Stadler, empresa que implementa sistemas de recepção e classificação de resíduos de plásticos, papéis, RSU (Resíduos Sólidos Urbanos), entre outros, e produz vários dos equipamentos neles utilizados: esteiras transportadoras, separador balístico, peneira giratória, entre outros.
“Em nossas plantas hoje integramos sensores que captam parâmetros relacionados a vibração, temperatura, composição do fluxo, identificação do objeto componente desse fluxo”, destaca André Galuppo, diretor do Stadler Brasil.
Mensurando e integrando em tempo real essas informações pode-se, por exemplo, identificar que grande quantidade de garrafas PET está sendo qualificada como rejeito, e aí intervir no separador balístico, que separa objetos 2D de 3D, para elevar sua capacidade de separação dos tridimensionais (caso da garrafa).
Ou então atuar no separador óptico. “O sistema se autoajusta, buscando sempre o ponto ótimo”, diz Galuppo.
Por sua vez, a mensuração de temperatura, vibração e corrente viabiliza a manutenção preventiva dos equipamentos, reduzindo, afirma Galuppo, em até 90% a possibilidade de paradas inesperadas.
Galuppo: sensores informam a composição do material
“Também conseguimos detectar com certa precisão o entupimento de calhas, facilitando a solução desse problema antes que ele se avolume”, relata.
“Nosso sistema de gestão das plantas de triagem e separação (Stadlerconnect) também dá informações sobre a composição do material que chega à planta, que pode variar de acordo com o fornecedor, o dia da semana, ou algum evento importante”, acrescenta.
Integradora de plantas de triagem de RSU, a Bianna pode alocar em seus projetos, entre outros equipamentos de produção própria, moegas de recepção, esteiras receptoras, plataformas de triagem manual, rasga-sacos, trommels (espécie de peneira que retira materiais como terra, areia e metais), e separadores balísticos.
“Desenvolvemos plantas prontas, capazes de incorporar um separador óptico a um sistema totalmente automatizado e otimizado, caso haja a inclusão desse equipamento”, relata Carlos Roberto Metzger, gerente da operação brasileira da Bianna, com fábrica instalada em Agrolândia-SC.
Além de trommels, peneiras e separadores balísticos, as modernas plantas de triagem, observa Metzger, contam com equipamentos complementares que aumentam a eficiência e a pureza do processo. Caso do windshifter que, através de um fluxo de ar controlado, segrega resíduos por características aerodinâmicas, de densidade e peso específico, conduzindo por um caminho os mais leves – como filmes, papéis e embalagens flexíveis – e por outro os mais pesados.
É possível também, prossegue Metzger, recuperar metais com o uso de separadores magnéticos, no caso de ferrosos, ou pela tecnologia eddy current (ou correntes de Foucault), para metais como alumínio, cobre e latão.
Metzger: integração de várias tecnologia eleva recuperação
“A integração dessas diversas tecnologias permite às plantas modernas alcançarem elevados índices de recuperação de materiais, maior pureza das frações comercializáveis e melhor desempenho econômico e ambiental”, enfatiza Metzger.
Separação dos reciclados: A vez da IA
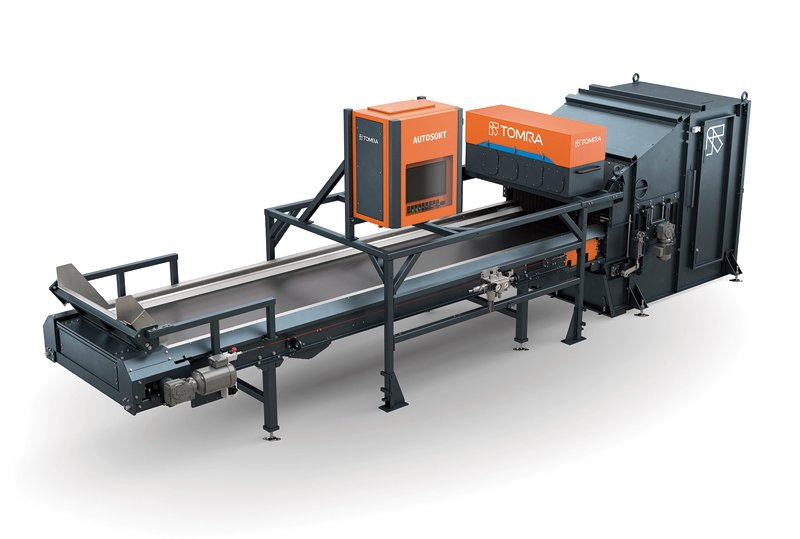
Componentes mais tecnológicos do aparato de separação e classificação dos resíduos, os separadores ópticos se tornam cada dia mais usuais nas plantas de triagem e reciclagem. E, integrando seus sensores com recursos de IA, realizam sua tarefa de maneira crescentemente precisa.
A Tomra integra IA baseada em deep learning (aprendizado de máquinas) em seus sensores ópticos, cuja operação sefundamenta em tecnologias como NIR (infravermelho próximo), VIS (luz visível), e espectrometria de raios X (XRT), combinadas com softwares e inteligência embarcada, permitindo a identificação dos materiais por composição, cor e densidade.
Com IA, detalha Daniel Ghiringhello, head de vendas da Tomra nas Américas, é possível, por exemplo, identificar se uma garrafa PET foi utilizada para água, refrigerante ou produtos de limpeza, algo que não pode ser distinguido apenas pela composição química da resina.
Ghiringhello: tecnologia GainNext identifica uso anterior
“Essa diferenciação é crítica para aplicações de reciclagem grau alimentício, nas quais é necessário limitar o conteúdo de embalagens não alimentícias”, ele ressalta.
Nas tecnologias da Tomra, IA é utilizada também para refinar o fluxo de PET reciclado, removendo contaminantes difíceis de detectar, como embalagens multicamadas, bandejas ou aplicações têxteis, cujas propriedades diferentes impactam negativamente a qualidade final do material. “Os sistemas são capazes de reconhecer objetos com base em forma, tamanho e padrões visuais, utilizando câmeras RGB de alta resolução treinadas com milhares de imagens”, detalha Ghiringello (câmeras RGB capturam as cores reais, como vistas pelo olho humano).
Tecnologia GainNext identifica uso anterior
E com uma tecnologia batizada GainNext, composta por câmeras de alta resolução e algoritmos de deep learning, a Tomra possibilita identificar o uso anterior de cada embalagem, atingindo níveis de pureza superiores a 95%. “Essa tecnologia já está validada para fluxos de PET, PP e PEAD”, detalha.
Mas para automatizar e maximizar a eficiência dos sistemas, observa Ghiringhello, não basta instalar um separador óptico, pois o desempenho das máquinas depende diretamente de preparação adequada do material de entrada, com fluxo homogêneo e controlado que evite sobreposições na esteira e garanta exposição correta dos objetos aos sensores. Havendo grande variação de tamanho, ocorre o efeito de “arraste” de partículas menores pelas maiores, aumentando o risco de contaminação e reduzindo a eficiência da separação.
Utilizam recursos de IA também os separadores ópticos da Steinert, oferecidos em versões específicas para a separação de peças 2D, 3D ou flakes.
Farias: retirar os metais da linha protege equipamentos
“Combinando câmeras de altíssima definição com IA, nossos equipamentos conseguem, entre outras coisas, diferenciar PET de garrafa do PET de bandeja alimentícia. Essa informação é importante para garantir que o material reciclado final atenda às especificações exigidas”, observa Caio Farias, responsável pela área de reciclagem da empresa.
Além de separadores a Steinert produz equipamentos para separar metais, sejam eles magnéticos (para os ferrosos), ou do tipo eddy current, para os demais metais. “Essa descontaminação é fundamental para proteção dos equipamentos de moagem, trituração e extrusão”, salienta Farias.
Presente no mercado dos separadores ópticos com a marca Sortex, a Bühler, afirma Valdinei Raimundo, supervisor de vendas da empresa, tem “conhecimento e tecnologias” referentes também a equipamentos de separação mecânica, como peneiras e separadores por densidade.
Raimundo: sistemas tendem a depender menos de mão de obra
“Algumas dessas soluções ainda não foram introduzidas comercialmente no mercado, mas estão em avaliação e estudos de viabilidade para futuras aplicações”, informa.
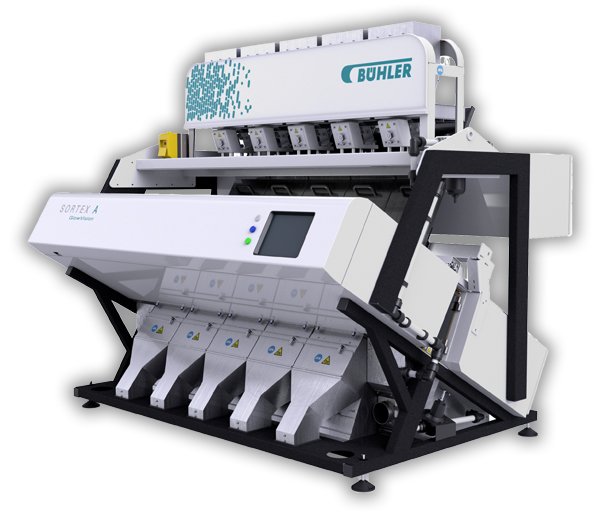
A Bühler segue aprimorando seus separadores ópticos, como fez com o modelo Sortex A GlowVision – evolução de um equipamento capaz de identificar principalmente contaminantes visíveis –, ampliando significativamente sua capacidade de detecção e permitindo agora a remoção de materiais como PET degradado e PVC. “Antes, a principal demanda era remover contaminantes mais visíveis, como partículas metálicas ou materiais de cores muito distintas, mas hoje o mercado exige nível muito mais elevado de precisão”, ele pondera.
O modelo Sortex N2 PolyVision, projetado para atender à crescente demanda por maior capacidade produtiva, era antes direcionado a linhas de até aproximadamente 2 toneladas por hora, mas hoje dispõe de versões para linhas até 6 t/h de flakes de PET reciclado.
Separador Sortex A Glow Vision, da Bühler
Consolidou-se, visualiza Raimundo, uma tendência de equipamentos de separação e classificação cada vez menos dependentes de intervenção humana e integrados com o restante da planta. “Equipamentos conectados propiciam maior visibilidade do processo como um todo, facilitam a tomada de decisão, aumentam a segurança operacional, reduzem paradas não programadas, proporcionam maior previsibilidade, melhor controle dos custos e melhor desempenho geral da operação”, justifica.
Integradores locais
Empresas nacionais disputam o mercado da integração de plantas de triagem e reciclagem com multinacionais como Stadler e Bianna, respectivamente, de origem alemã e espanhola.
Sediada em Nova Petrópolis-RS, a Seibt desenvolve projetos de integração de plantas para todo o processo reciclagem, não apenas a triagem e separação dos resíduos. Abridores de fardos e trommels são alguns dos itens de separação e classificação de seu portfólio próprio, que inclui também moinhos, sistemas de lavagem e secagem e extrusoras, entre outros equipamentos.
Um bom processo de triagem e separação, enfatiza Michel Francisco Pezzi, engenheiro de vendas da Seibt, é fundamental para a qualidade do plástico reciclado. Para endossar essa afirmação, ele recorre ao PET reciclado.
Pezzi: filmes precisam ser preparados antes da separação
“Para alcançar grau alimentício, ele precisa ter índices muito baixos de contaminantes; isso exige separação de qualidade”, ressalta Pezzi.
Como equipamento de separação e classificação mais recente do portfólio da Seibt ele cita a peneira de discos, que assim como o trommel também retira partículas menores; porém de maneira até mais eficaz, pois trabalha com maior rotação.
“É uma tecnologia ainda pouco utilizada no Brasil, mas muito interessante, pois a separação mais precisa dos contaminantes prolonga o tempo de uso da água do processo de lavagem, bem como dos equipamentos de lavagem e dos moinhos”, observa Pezzi.
Nas plantas que desenvolve, a Seibt considera o uso de separadores ópticos, e fornece o aparato necessário ao seu funcionamento, incluindo sistema vibratório de alimentação, esteiras de transporte e repasse do material, equipamentos para garantir a granulometria do material que chega até ele, entre outros itens. “Quando se fala em reciclado de qualidade, cada vez mais se fala em separação óptica”, ressalta Pezzi.
Também instalada no Rio Grande do Sul, em Flores da Cunha, a FabrikTec atua no mercado de equipamentos para separação e classificação de resíduos urbanos em geral (não apenas dos plásticos).
Costa: não há mais gargalos tecnológicos no processo
“Com exceção do separador óptico, que é fornecido por parceiros para nossos projetos, temos todos os equipamentos de separação, além de trituradores, equipamentos de moagem, sistemas de lavagem”, destaca Glauber Biesuz Costa, representante da empresa.
A FabrikTec desenvolve também equipamentos que eliminam a necessidade de obras civis, como o chamado “pulmão de alimentação”, uma espécie de cabine de onde o material recebido é direcionado para equipamentos como rasga-sacos (no caso de resíduos urbanos), ou desenfardadores, quando se trata de embalagens.
“Produzimos também esteiras transportadoras, trituradores, trommels, separadores balísticos, prensas, esteiras de aceleração, cabines de voo para os separadores ópticos (a cabine de voo é a área que recebe os materiais separados pelo sistema óptico)”, detalha Costa.
Corretamente projetado e dimensionado o sistema, ele afirma, já não há gargalos tecnológicos relevantes nos processos de separação e classificação dos materiais.
“Temos tecnologia para atender todas as etapas do processo, da recepção dos resíduos à separação e preparação dos materiais destinados à reciclagem ou à produção de CDR (Combustível Derivado de Resíduos)”, diz Costa.
Espaço para melhorias na separação dos reciclados
A evolução tecnológica ainda não eliminou todos os gargalos do processo de separação e classificação dos resíduos plásticos, entre os quais se destaca a separação de filmes, hoje reciclados em índices muito inferiores aos dos resíduos rígidos.
A principal dificuldade com os filmes, pondera Pezzi, da Seibt, reside no processo de sua preparação para a separação óptica, à qual ele deve chegar em tamanhos relativamente padronizados e com os resíduos bem soltos uns dos outros.
“A densidade é menor, requerendo fluxo de ar controlado para que esse material siga pela esteira que conduz à separação”, enfatiza Pezzi.
Projeto da Seibt integra sensores ópticos à linha de lavagem
A preparação realmente constitui um dos principais desafios da reciclagem de filmes plásticos, concorda Ghiringello, da Tomra. Os equipamentos de sua empresa identificam diferentes tipos de filmes, a exemplo de PE, PP e PVC, por meio de sensores NIR, VIS e de outras tecnologias.
“Mas esse segmento ainda exige maior investimento nas etapas anteriores, apresenta restrições operacionais e resulta em produtos com menor valor agregado quando comparados, por exemplo, ao PET grau alimentício”, pondera.
Embora relate uma demanda ainda mais concentrada na separação de plásticos rígidos, Farias, da Steinert, projeta crescimento na procura por separação óptica de materiais flexíveis, comumente produzidos com materiais primários de alta pureza e que, na primeira reciclagem, geram material de alta qualidade sem grande necessidade de correção ou uso de altas quantidades de aditivos.
“Para viabilizar a separação de filmes, utilizamos tecnologias de estabilização e controle de fluxo de ar, gerando um circuito de ar que reduz as emissões e garante estabilidade dos materiais no circuito de operação”, destaca.
A Steinert, prossegue Farias, também oferece tecnologia para identificar e separar plásticos pretos. “A nossa é considerada uma das primeiras tecnologias a conseguir separar de forma automatizada polímeros escuros, antes descartados como rejeitos devido à dificuldade dos sensores NIR convencionais em reconhecê-los”, enfatiza.
Mas, apesar dos sensores cada vez mais capazes de identificar suas composições, as peças escuras são identificadas em índices ainda baixos, observa Galuppo, da Stadler. No caso de filmes, ele complementa, as atuais tecnologias são eficazes na identificação e na informação sobre as resinas com as quais eles são feitos. “Tudo depende do investimento que se pretende fazer para essa separação”, ressalta.
Diferentes demandas
Coexistem análises um tanto distintas quando avaliada a atual conjuntura de negócios do mercado de equipamentos de separação e classificação de resíduos. Há quem qualifique como aquecida a demanda, mas também quem a veja contida, especialmente no segmento da reciclagem do plástico, já há algum tempo submetido a feroz concorrência com resinas importadas que aqui chegam a preços baixos.
Integra esse primeiro grupo Galuppo, da Stadler, que informa demanda “bem alta”, decorrente provavelmente das regulamentações que regem gestão de resíduos e uso de resinas recicladas. “E essa demanda só tende a crescer”, projeta.
Pezzi, da Seibt, relata demanda crescente pelas tecnologias de separação e classificação dos resíduos até mesmo pela dificuldade de encontrar mão de obra apta a realizar essa etapa. “E ela deve crescer ainda mais com o decreto da logística reversa, que está fazendo muitas empresas despertarem para o reciclado de melhor qualidade”, pondera.
Tal opinião é compartilhada por Farias, da Steinert, que destaca: “Estamos lançando separadores para vidros, área na qual não atuávamos. Após a trituração, eles fazem a separação por cores e eliminam contaminantes como cerâmica e rochas”.
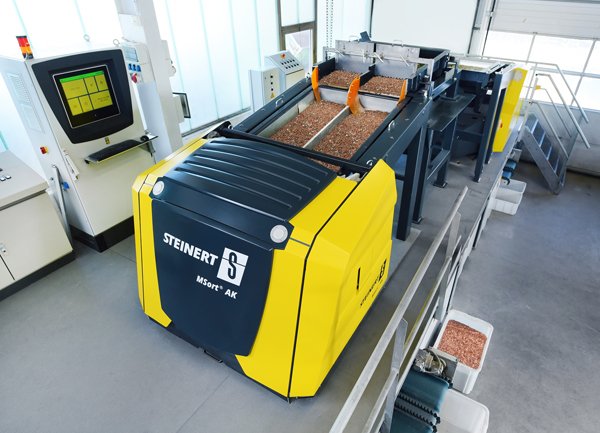
Separador MSort AK, fabricado pela Steinert
Por sua vez, Costa, da FabrikTec, lembra que a implantação de plantas de triagem e valorização de RSUs ainda depende, em grande parte, de investimentos e processos conduzidos pelos municípios.
“Em muitos casos, um único município não gera volume de resíduos suficiente para justificar economicamente uma planta de maior porte, tornando necessária a formação de consórcios ou a união de vários municípios”, afirma. “O mercado de separação de resíduos recicláveis é mais amplo, mas também mais competitivo, e trabalha com margens menores”, acrescenta.
Ghiringhello, da Tomra, vê uma conjuntura aquecida no segmento dos RSUs. “Já o mercado de reciclagem de plásticos ainda passa por um período de ajuste, embora com melhora recente em função de fatores como regulamentações – incluindo políticas de logística reversa – e aumento do custo de matérias-primas virgens, que reforça a competitividade dos reciclados”, pondera.
Raimundo, da Bühler, projeta grande potencial de negócios com tecnologias de separação e classificação de resíduos no Brasil, onde nos próximos anos deve aumentar a quantidade de usinas de triagem.
“Materiais que antes não eram coletados e tratados, ou destinados a aterros, passarão a ser captados, tratados e encaminhados para empresas recicladoras, impulsionando toda a cadeia produtiva de materiais reciclados”, prevê.
Mas Metzger, da Bianna, vê o mercado brasileiro ainda muito distante de seu potencial de aproveitamento de resíduos, pois, apesar da disponibilidade de tecnologias capazes de reduzir drasticamente a quantidade de resíduos destinada a aterros sanitários, o país apresenta índices de recuperação muito inferiores ao seu potencial técnico e econômico.
Na Europa, ele compara, os elevados custos de disposição em aterro e as rigorosas metas ambientais impulsionam os investimentos em tecnologias de separação e reciclagem.
“Recentemente participamos da implantação de uma central de triagem em Barcelona, para recuperação de materiais presentes em correntes de rejeitos; isso demonstra o elevado grau de maturidade desse mercado”, conclui Metzger.
Mais de 130 tipos de materiais separados
Tecnologias avançadas de triagem e classificação de resíduos permitem à Flacipel separar mais de 130 tipos de materiais recicláveis, incluindo diferentes categorias de plásticos, papel, papelão, metais, embalagens pós-consumo. “O sistema integra esteiras automatizadas, separadores balísticos, equipamentos de classificação mecânica e unidades de separação óptica”, descreve Rubens Prinet, engenheiro ambiental da Flacipel.
Convencionalmente, lembra Prinet, o controle de performance de uma planta de triagem se baseia em análises gravimétricas e balanços de massa, com amostras colhidas em esteiras levadas para bancadas, onde a separação manual identifica perdas, contaminações e oportunidades de melhoria. Método eficiente, mas que exige algum tempo entre identificação do problema e tomada de decisão. Já sistemas ópticos combinados com AI geram informações em tempo real sobre composição do material, pureza, desempenho da separação.
“Se uma linha estiver perdendo PET, contaminando uma fração ou recebendo composição diferente da esperada, isso é apontado praticamente no exato momento da ocorrência”, destaca Prinet.
Flacipel opera a maior planta de reciclagem da América Latina
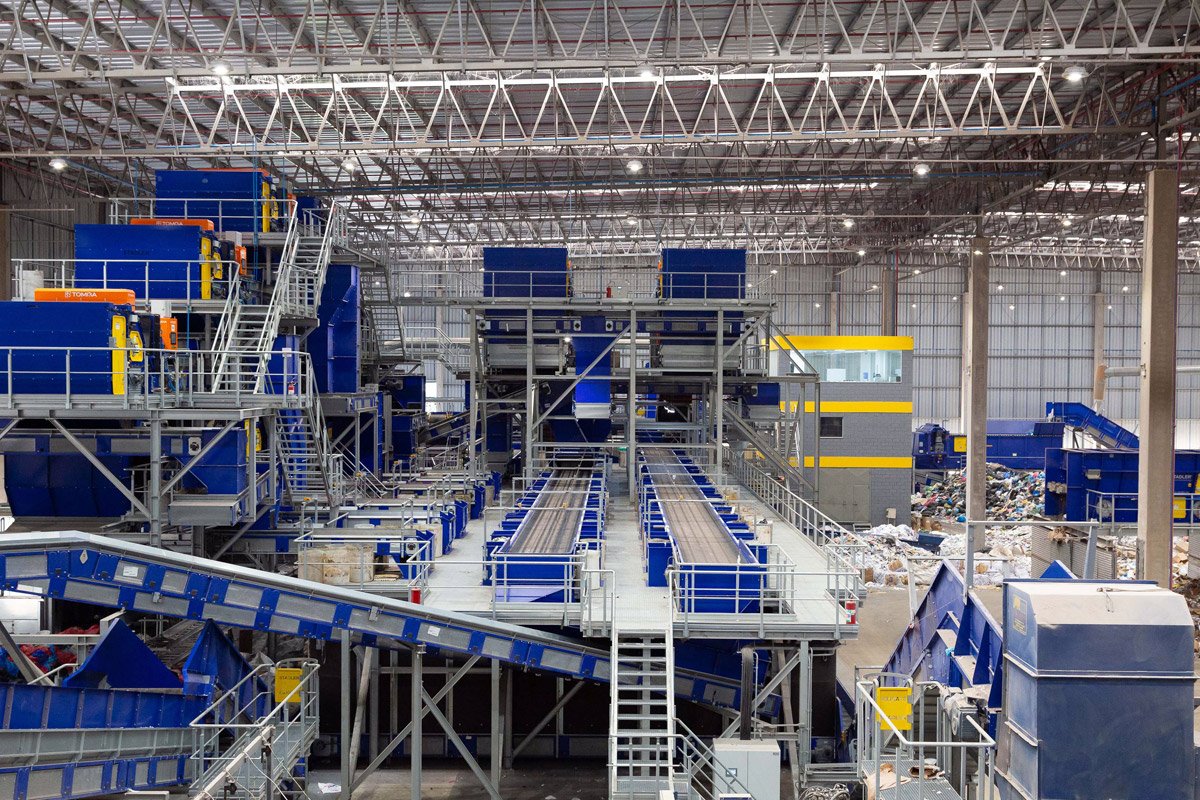
Localizada em Guarulhos-SP, e qualificada por Prinet como “a maior planta de reciclagem da América Latina”, a operação da Flacipel tem área superior a 20 mil metros quadrados, e capacidade de processamento de até 8 mil t/mês de resíduos. “É concebida para funcionar em lógica industrial altamente automatizada”, enfatiza Prinet.
Mas avanços tecnológicos, ele pondera, ainda convivem com desafios para a maximização do aproveitamento dos resíduos; entre eles, a qualidade da segregação dos materiais que chega às unidades de processamento, e a crescente complexidade das embalagens, com combinações de materiais e novos formatos exigindo atualização constante das tecnologias de identificação e separação.
“A inteligência artificial deve assumir papel crescente nesse processo, aumentando a capacidade dos sistemas de reconhecer padrões complexos, adaptar parâmetros operacionais e elevar a eficiência”, projeta o profissional da Flacipel.
Leia Mais:
Não deixe de acessar o Guia QD, o principal guia de compras e vendas do setor no Brasil. Acesse agora www.guiaqd.com.br e otimize suas cotações.